PET-Flakes voor Plaatextrusie
Bereid gewassen rPET-flakes voor op APET-plaat en dieptrektoepassingen. Stem kleursortering, etiket- en lijmverwijdering, spoeling en vochtbeheersing af op de verwerkings- en optische eisen van de plaatproducent.
Producten en oplossingen
Alleen producten en oplossingenGeen passende producten of oplossingen gevonden.
Post-Consumer PET-Flessenrecycling
De uiteindelijke configuratie wordt afgestemd op materiaal, doelcapaciteit, vervuiling en eisen van het vervolgproces. Rumtoo beoordeelt invoer, outputmaat, automatisering, veiligheid en onderhoud voordat het model wordt vastgelegd.
Kies de beoogde toepassing voordat u de lijn dimensioneert. Een PET-flessenwaslijn bereidt de grondstof voor; plaatextrusie, bandextrusie en vezelspinnen zijn afzonderlijke vervolgprocessen.
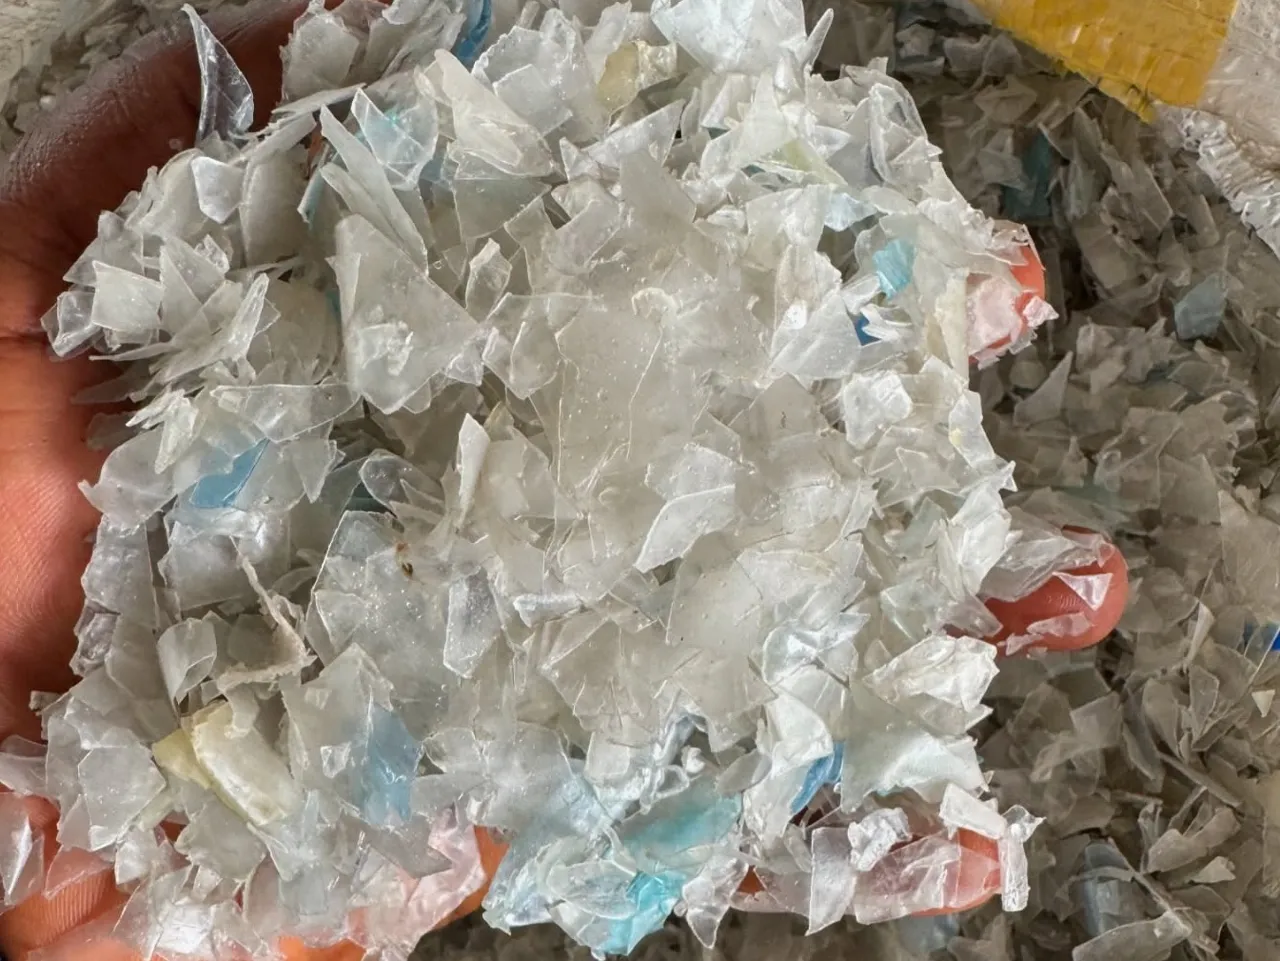
Bereid gewassen rPET-flakes voor op APET-plaat en dieptrektoepassingen. Stem kleursortering, etiket- en lijmverwijdering, spoeling en vochtbeheersing af op de verwerkings- en optische eisen van de plaatproducent.
Lever schone flessenflakes aan producenten van PET-omsnoeringsband. Bepaal met de afnemer de acceptabele kleur, restvervuiling en intrinsieke viscositeit (IV) en configureer wassen, scheiden en drogen hierop.
Produceer gewassen flessenflakes voor polyester stapelvezels (PSF) en textieltoepassingen. Stem met de spinnerij de eisen voor kleur, vreemde polymeren, fijne deeltjes en vocht af; extrusie- en spinlijnen worden apart gespecificeerd.
Inzamelingsmethode, fleskleur en verpakkingsresten bepalen de vereiste voorbereidings- en reinigingsstappen. Representatieve monsters vormen de basis voor de ideale lijnopstelling.
| Flessengrondstof | Aandachtspunten | Prioriteiten voor Voorbereiding & Wassing |
|---|---|---|
| Brongescheiden water- en frisdrankflessen | Aandeel transparant of lichtblauw, doppen, etiketten, lijm en drankresten | Kleurscheiding behouden; etiketten en doppen verwijderen, nat vermalen, heet wassen, spoelen en drogen tot de overeengekomen specificatie |
| Gebruikte flessen in balen uit sorteerinstallaties | Baaldichtheid, zand, metalen, niet-PET verpakkingen en variatie tussen leveringen | Balen gecontroleerd openen; voorsortering en voorwas versterken waar nodig, en vuilafvoer dimensioneren op de vervuilingsgraad |
| Flessen met gemengde kleuren of full-body sleeves | Kleurverhouding, sleeve-materiaal, lijmgedrag en eisen van de flake-afnemer | Polymeer- en kleursortering beoordelen vóór het malen; etiketverwijdering en heetwasprestaties valideren op een representatief monster |
Deze oplossing richt zich op PET-flessen. Trays, meerlaagse verpakkingen, flacons van andere polymeren en flessen met olie- of chemicaliënresten vereisen een afzonderlijke beoordeling.
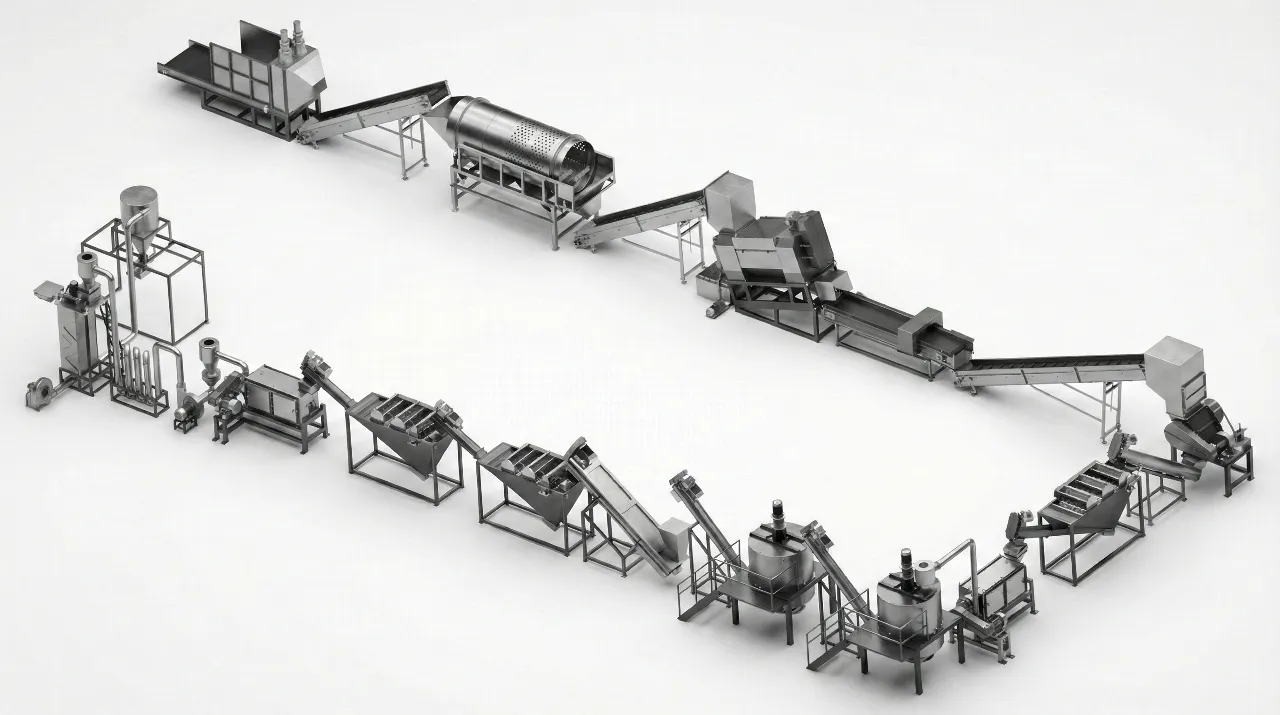
De PET-recyclinglijn verbindt flesvoorbereiding, intensieve flakereiniging en eindafwerking. Elke stap volgt de aard van het ingangsmateriaal en de beoogde eindtoepassing.
Open geperste balen of doseer losse flessen gecontroleerd in de lijn. Verwijder ongewenste verpakkingen, metaal en afwijkende kleuren, en zet een etikettenverwijderaar in die aansluit op uw sleeve- en etiketmix.
Vermaal flessen tot flakes waarbij aangehechte etiketten en vuil loskomen. Dichtheidsscheiding (float-sink) scheidt drijvende PP/PE-doppen en etiketdelen van zinkend PET; zinkende verontreinigingen zoals PVC vereisen aparte scheiding.
Stel de heetwascondities af op de aanwezige lijm- en drankresten. Frictiewassers en spoelcascades verwijderen losgeweekt vuil en waschemicaliën, ondersteund door passende waterzuivering.
Deze stap stabiliseert de materiaalstroom, beperkt operatoringrepen en beschermt de uitvoerkwaliteit. Waar nodig worden scheiding, stofbeheersing, waterbehandeling of koppeling met downstream apparatuur meegenomen.
Stel vooraf de geaccepteerde flessenbronnen, kleuren en limieten voor niet-PET materiaal vast voordat u sorteerapparatuur kiest. Heldere plaat en gekleurde vezels vereisen verschillende voorbereiding.
Beoordeel etiketverwijdering, heetwassing en spoeling in samenhang. Wastesten op representatief materiaal bepalen de bedrijfstemperatuur, chemie en het haalbare zuiverheidsniveau.
Leg vochtgehalte, stofgehalte en handlingseisen vast voor opslag of verwerking. Aanvullend diepdrogen, SSP-ontsmetting, extrusiefiltratie of pelletiseren vallen onder het vervolgproces.
Achtergebleven sleeves of niet-PET flessen vervuilen de gewassen flakes.
Analyseer de flessen- en etiketmix vóór selectie van scheidingsmodules. Dichtheidsscheiding alleen verwijdert niet alle incompatibele polymeren, zoals zinkend PVC dat meekomt met PET.
Lijmresten, suikers of etiketflarden blijven zichtbaar na het wassen.
Voer een proefwassing uit met representatieve flessen. Stem heetwas-temperatuur, verblijftijd, frictie en waterverversing af op de lijmsoort en de afgesproken acceptatiecriteria.
De netto flake-opbrengst blijft achter bij het bruto baalgewicht.
Specificeer bruto invoer en gewenste netto verkoopbare PET-output afzonderlijk. Reken doppen, etiketten, vocht, zand, uitval en procesverliezen mee in de projectmassabalans.
Gewassen flakes voldoen niet aan de fabrieksspecificatie van de plaat-, band- of vezelproducent.
Spreek bemonsteringsmethoden en toleranties vooraf af met de koper: kleur, vreemde polymeren, lijmresten, fijne delen en vocht, en definieer eventuele verdere nabehandeling.
Gebruik foto’s, representatieve monsters en de afnemersspecificatie om uw project helder vorm te geven.
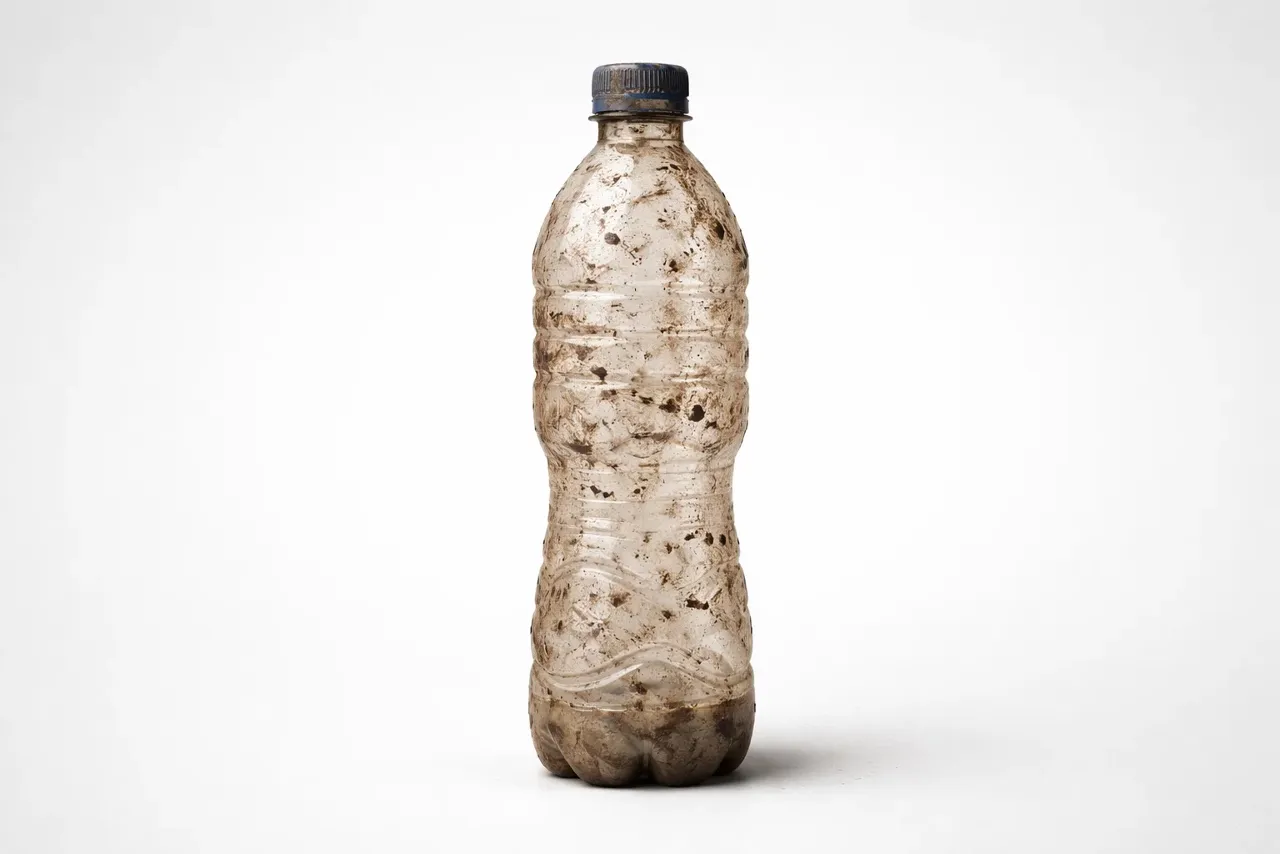
Leg vast hoe flessen worden ingezameld en aangeleverd: baalconditie, kleurmix, etiketten, doppen en zichtbaar vuil. Een steekproef uit reguliere leveringen is veel waardevoller dan een handgeselecteerde schone fles.
Rumtoo valideert parameters met uw monsters om een realistische productieoplossing aan te bevelen. De keuze gebeurt niet alleen op kW, maar op materiaalgedrag, werkuren, kwaliteitsdoel en beperkingen op locatie.
Bekijk de wasmodules en het materiaaltransport in een complete industriële PET fles-naar-flake installatie.
Gebruik deze capaciteitsbereiken als uitgangspunt. De definitieve dimensionering hangt af van flessensamenstelling, vervuiling, draaiuren en vereiste schone flake-output.
| Referentieconfiguratie | Capaciteitsbereik | Outputvereiste | Configuratieprioriteiten |
|---|---|---|---|
| PET-Lijn 500-1000 | 500 - 1000 kg/u | Gewassen flakes volgens overeengekomen specificatie voor plaat, band of vezels | Balen openen, etiketverwijdering, nat vermalen, heet wassen, scheiden en drogen |
| PET-Lijn 1000-2000 | 1000 - 2000 kg/u | Gewassen flakes met strikte afnemerslimieten voor zuiverheid en vocht | Geavanceerde sortering, intensieve spoeling en droging afgestemd op wisselende flessenkwaliteit |
| Hoge Capaciteit Project | 2000 - 5000 kg/u | Industriële hoogvolume-productie van gewassen flakes | Continue aanvoer, geautomatiseerde sortering, waterzuivering en continue kwaliteitsbewaking |
| Vocht & Afvoer | Projectspecifiek | Gegarandeerd vochtgehalte voor big-bags, opslag of continu transport | Eventuele thermische nadroging voorafgaand aan extrusie afstemmen |
| Voorzieningen & Utilities | Projectspecifiek | Behoefte aan water, proceswarmte, elektrisch vermogen en slibverwerking | Watercirculatie, filtratie en slibbehandeling gedimensioneerd op de gemeten vuillast |
Capaciteiten zijn indicatief en onder voorbehoud van materiaalcontrole en projectbevestiging. Geef altijd aan of capaciteit betrekking heeft op inkomende flessen of netto gewassen PET-flakes. Eindvocht, zuiverheid en nutsvoorzieningen moeten worden gevalideerd op reëel basismateriaal.
Stuur ons de materiaalgegevens en gewenste output-eisen die de machineomvang bepalen.
Deel foto’s en representatieve monsters. Vermeld water/frisdrank-verhouding, inzamelmethode, balen of los, kleurverdeling, sleeves, doppen en aandeel niet-fles materiaal.
Kies plaatextrusie, PET-omsnoeringsband, polyestervezels of verkoop. Geef toleranties door voor kleur, PVC, polyolefinen, lijm, fijne deeltjes, vocht en viscositeit (IV).
Geef de inkomende flessenstroom in kg/u, geplande draaiuren en gewenste netto flake-productie op. Vermeld typische gehaltes aan zand, etiketten, doppen en vocht voor de massabalans.
Bevestig land van installatie, beschikbaar vloeroppervlak, elektrisch en thermisch vermogen en waterzuivering. Beschrijf bestaande opslagsilo’s, drogers of extruders en afnamecriteria.
De afnemer bepaalt de grenzen. Deze controles helpen vaststellen wat de waslijn en nageschakelde apparatuur moeten leveren.
| Kwaliteitscontrole | Plaatextrusie | PET-Omsnoeringsband | Polyestervezels |
|---|---|---|---|
| Kleur & Uiterlijk | Strikte eisen voor heldere, transparante of lichtblauwe plaatkwaliteit | Toegestane fleskleuren afstemmen op de gewenste bandkleur | Flessenkleurmix afstemmen op het productassortiment van de spinnerij |
| Vervuiling & Fijne Deeltjes | Minimale tolerantie voor zwarte spikkels, lijm, vreemde polymeren en stof | Strikte limieten voor niet-PET polymeren, metalen en stof ter voorkoming van bandbreuk | Spinnerijgrenzen hanteren voor incompatibele polymeren, residuen en fijne fractie |
| Vocht & Handling | Aflevervocht vastleggen en eventuele nadroging voor extrusie definiëren | Opslag en droging afstemmen op de directe voeding van de bandextrusielijn | Geleverd vochtgehalte en droging voorafgaand aan vezelspinnen controleren |
| Intrinsieke Viscositeit (IV) | Vereiste IV verifiëren bij de producent van dieptrekplaat | Benodigde IV vastleggen om mechanische treksterkte van de band te waarborgen | Het door het spinproces geaccepteerde IV-bereik bevestigen |
De hoofdmoot bestaat uit gesorteerde post-consumer PET water- en frisdrankflessen, aangeleverd in balen of los gestort. De configuratie hangt af van kleuren, sleeves, doppen, lijm en vervuiling. Trays, meerlaagse verpakkingen, olieflacons en flessen van chemicaliën moeten apart worden beoordeeld en niet zomaar worden toegevoegd.
De keuze hangt af van materiaaltype, doelcapaciteit, vervuiling, uitvoermaat en vervolgproces. Rumtoo kijkt ook naar vocht, stortdichtheid, invoervorm, verwachte slijtage, veiligheidsrisico en automatiseringsniveau voordat een configuratie wordt aanbevolen. Zo sluiten rotor, zeef, aandrijving en downstream-stap beter op elkaar aan. Bij twijfel wordt een test met echt materiaal gebruikt om capaciteit en uitvoerkwaliteit te bevestigen.
Heetwassing weekt hechtende lijmen los, verwijdert suiker- en drankresten en ontvet het oppervlak. De temperatuur, chemische dosering en frictiewassing worden afgestemd op de werkelijke vervuiling om te voldoen aan de zuiverheidseisen van eindverwerkers.
Dat hangt af van het eindproduct en de klanteis. Heldere plaat vereist een streng gescheiden transparante of lichtblauwe stroom, terwijl donkere omsnoeringsband of gekleurde vezels meer kleurmenging toestaan. Wassen verwijdert de inherente polymeerkleur niet, dus kleursortering moet vooraf worden ingepland.
Nee. De float-sink tank scheidt uitsluitend drijvende PP/PE doppen en etiketten (dichtheid < 1) van zinkend PET (dichtheid > 1,3). PVC en sommige zware etiketten zinken mee met PET en moeten met optische voorsortering of elektrostatische nazuivering worden verwijderd.
Nee. Wassen verwijdert oppervlaktevuil en verontreinigingen; het verhoogt de intrinsieke viscositeit (IV) niet en geeft op zichzelf geen voedselcontactgoedkeuring. Bottle-to-bottle projecten vereisen een gevalideerde decontaminatiestap (zoals een SSP-reactor) achter de waslijn.
Het voorstel specificeert altijd beide waarden. Doppen, etiketten, water, zand en afgekeurd materiaal verminderen het netto verkoopbare PET ten opzichte van het baalgewicht. Geef uw flessensamenstelling en draaiuren door voor een nauwkeurige massabalansberekening.
Stuur uw flessenfoto’s, doelcapaciteit en beoogde toepassing: plaat, band, vezels of verkoop. Voeg de kwaliteitslimieten van uw afnemer toe zodat we de sorteer-, was- en droogconfiguratie op maat kunnen uitwerken.